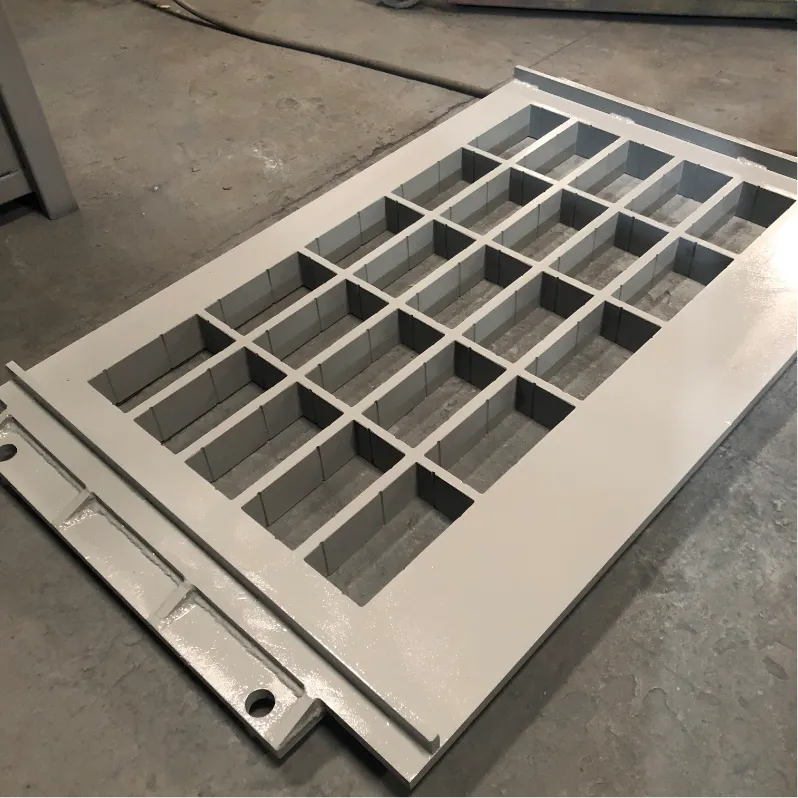
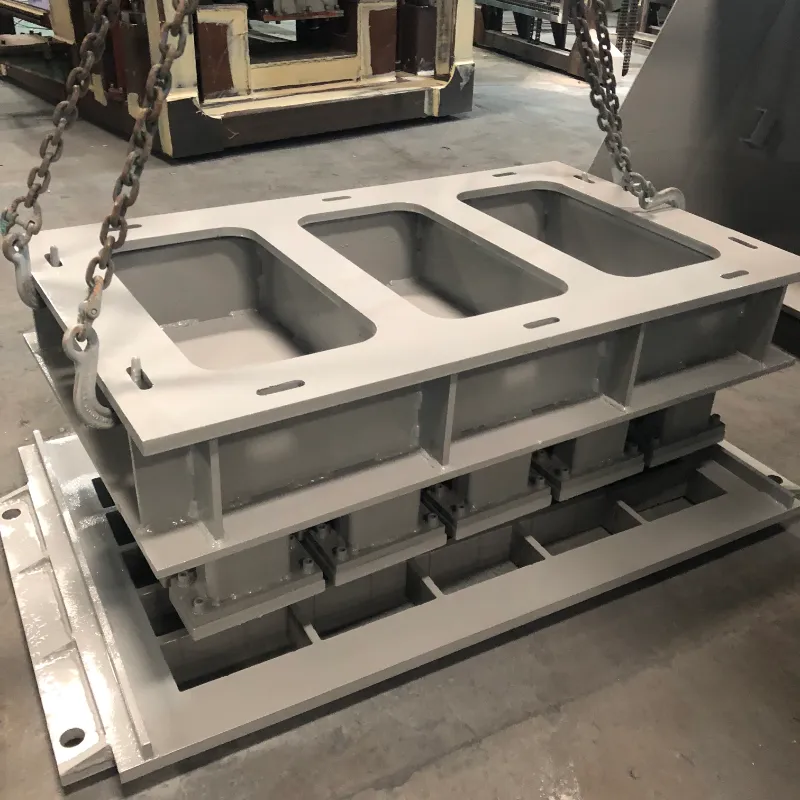
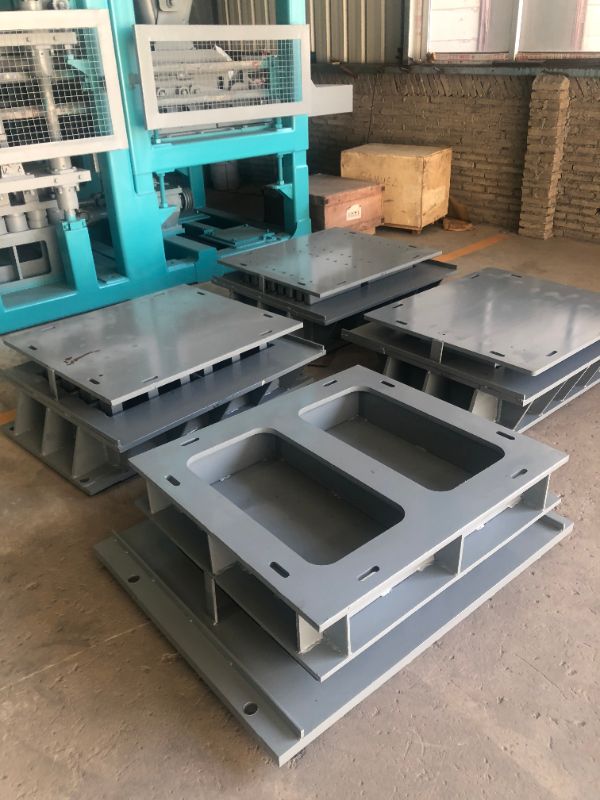
మేము కాంక్రీట్ తయారీదారుల కోసం పూర్తి పరిష్కారాలను అందిస్తాము.
కాంక్రీటు కోసంనిరోధించునిర్మాతలు, ఉత్పాదకత మరియు ఉత్పత్తి నాణ్యత నిలబడటం లేదా పడిపోవడం అనేది డీమోల్డింగ్ దశ. కాంక్రీట్ కర్రలు, పగుళ్లు లేదా ఉపరితలాలు డీమోల్డింగ్ సమయంలో లోపభూయిష్టంగా ఉన్నప్పుడు, పనికిరాని సమయం, వ్యర్థాలు మరియు తిరస్కరించబడిన ఉత్పత్తిలో ఖర్చులు త్వరగా పేరుకుపోతాయి. ఈ సాధారణ సమస్యల యొక్క మూల కారణాలను అర్థం చేసుకోవడం-మరియు వాటిని ఎలా పరిష్కరించాలో తెలుసుకోవడం-సమర్థవంతమైన ఉత్పత్తి శ్రేణిని నిర్వహించడానికి చాలా అవసరం.
Fujian Unik Mold Technology Co., Ltd.లో, మేము 2010 నుండి అధిక-పనితీరు గల కాంక్రీట్ మోల్డ్లను ఇంజనీరింగ్ చేస్తున్నాము. 28 ఎగుమతి మార్కెట్లకు సేవలందిస్తున్న మా అనుభవం నుండి తీసుకోబడింది, ఇక్కడ చాలా తరచుగా డీమోల్డింగ్ సమస్యలకు ప్రాక్టికల్ ట్రబుల్షూటింగ్ గైడ్ ఉంది.
కాంక్రీట్ ఉత్పత్తిలో అతి సాధారణమైన మరియు నిరాశపరిచే సమస్యలలో అంటుకోవడం ఒకటి. ఇది చక్రాలను నెమ్మదిస్తుంది, అచ్చు మరియు ఉత్పత్తి రెండింటినీ దెబ్బతీస్తుంది మరియు లైన్ను నిలిపివేస్తుంది.
సంభావ్య కారణాలు:
తగినంత లేదా అసమాన విడుదల చమురు అప్లికేషన్
కాంక్రీట్ రకానికి సరిపోలని తక్కువ-నాణ్యత విడుదల ఏజెంట్
కుహరం ఉపరితల దుస్తులు ఘర్షణ పాయింట్లు సృష్టించడం
సరికాని డీమోల్డింగ్ టైమింగ్-చాలా ముందుగానే లేదా చాలా ఆలస్యం
గట్టి, తక్కువ పని సామర్థ్యం కాంక్రీట్ మిశ్రమం
పరిష్కారాలు:
అన్ని కుహరం ఉపరితలాలపై ప్రొఫెషనల్ విడుదల నూనె యొక్క సన్నని, సమాన పొరను వర్తించండి
మృదువైన ఉపరితల ముగింపుని పునరుద్ధరించడానికి అచ్చు కావిటీలను తిరిగి పాలిష్ చేయండి (UNIK Ra 1.6ని సిఫార్సు చేస్తుంది)
స్థిరమైన డెమోల్డింగ్ సమయాన్ని నిర్వహించండి, ఆదర్శంగా 10-15 సెకన్ల పోస్ట్ వైబ్రేషన్
ఫ్లోబిలిటీని మెరుగుపరచడానికి మరియు జిగటను తగ్గించడానికి మీ కాంక్రీట్ మిశ్రమాన్ని సర్దుబాటు చేయండి
పూర్తయిన బ్లాక్ల ఉపరితలంపై గాలి రంధ్రాలు కాస్మెటిక్ ఆందోళన కంటే ఎక్కువ-అవి నిర్మాణ సమగ్రతను రాజీ చేస్తాయి.
సంభావ్య కారణాలు:
తగినంత కంపనం, చిక్కుకున్న గాలి బయటకు రాకుండా నిరోధించడం
గాలి బుడగలను ట్రాప్ చేసే అతిగా జిగట కాంక్రీట్ మిశ్రమం
పేలవమైన దాణా పంపిణీ, కుహరంలో గాలి పాకెట్స్ వదిలివేయడం
అచ్చు ఉపరితలం వద్ద గాలిని బంధించగల చమురు-ఆధారిత విడుదల ఏజెంట్ల ఉపయోగం
పరిష్కారాలు:
సిఫార్సు చేయబడిన 50–60 Hz పరిధికి వైబ్రేషన్ ఫ్రీక్వెన్సీని రీకాలిబ్రేట్ చేయండి
మిక్స్ డిజైన్ను సర్దుబాటు చేయడం లేదా ప్లాస్టిసైజర్లను జోడించడం ద్వారా కాంక్రీట్ ద్రవత్వాన్ని మెరుగుపరచండి
అన్ని కావిటీలలో సమానంగా మరియు పూర్తి ఫీడింగ్ ఉండేలా చూసుకోండి
చమురు-ఆధారిత ప్రత్యామ్నాయాల కంటే మెరుగైన ఉపరితల నాణ్యతను ఉత్పత్తి చేయడానికి చూపబడిన నీటి-ఆధారిత విడుదల ఏజెంట్లను ఉపయోగించడాన్ని పరిగణించండి
పగిలిన బ్లాక్స్ పదార్థం మరియు శ్రమ యొక్క ప్రత్యక్ష నష్టం.
సంభావ్య కారణాలు:
మిక్స్ చాలా పొడిగా ఉంది, ఆకుపచ్చ బలాన్ని తగ్గిస్తుంది
డీమోల్డింగ్ చేయడానికి ముందు సరిపోని క్యూరింగ్ సమయం
సరికాని వైబ్రేషన్-చాలా తక్కువ లేదా చాలా ఎక్కువ
డీమోల్డింగ్ సమయంలో అంటుకునే నుండి యాంత్రిక ఒత్తిడి
ఉత్పత్తి తర్వాత ఆకస్మిక ఉష్ణోగ్రత మార్పులు
పరిష్కారాలు:
నీటి శాతాన్ని పెంచండి లేదా మిశ్రమానికి ప్లాస్టిసైజర్ని జోడించండి
డీమోల్డింగ్ చేయడానికి ముందు క్యూరింగ్ సమయాన్ని 24-48 గంటల వరకు పొడిగించండి
మీ నిర్దిష్ట బ్లాక్ పరిమాణం మరియు ఆకృతి కోసం సరైన ఫ్రీక్వెన్సీకి వైబ్రేషన్ని సర్దుబాటు చేయండి
అతుక్కోకుండా ఉండటానికి మృదువైన డెమోల్డింగ్ మరియు సరైన కుహరం సరళత ఉండేలా చూసుకోండి
ఒక కఠినమైన ఉపరితల ముగింపు సౌందర్యం మరియు అమ్మకం రెండింటినీ ప్రభావితం చేస్తుంది.
సంభావ్య కారణాలు:
ధరించిన లేదా గీయబడిన కుహరం ఉపరితలాలు
మునుపటి చక్రాల నుండి అచ్చులో మిగిలిపోయిన ఎండిన సిమెంట్ అవశేషాలు
పేలవమైన-నాణ్యత విడుదల నూనె
ఓవర్-డ్రై కాంక్రీట్ మిక్స్
పరిష్కారాలు:
మృదువైన ఉపరితల ముగింపుని పునరుద్ధరించడానికి కుహరం గోడలను మళ్లీ పాలిష్ చేయండి
సిమెంట్ నిర్మాణం జరగకుండా ప్రతి షిఫ్ట్ తర్వాత వెంటనే అచ్చును శుభ్రం చేయండి
సరైన విడుదల ఏజెంట్ను ఉపయోగించండి (డీజిల్ లేదా ఇతర ప్రత్యామ్నాయాలను ఉపయోగించడం మానుకోండి)
చక్కటి ఇసుక నిష్పత్తిని పెంచండి లేదా నీరు-సిమెంట్ నిష్పత్తిని సర్దుబాటు చేయండి
బ్లాకుల అంచులు మరియు మూలలకు నష్టం తరచుగా డీమోల్డింగ్ సమయంలో యాంత్రిక ఒత్తిడికి సంకేతం.
సంభావ్య కారణాలు:
ధరించిన లేదా దెబ్బతిన్న కుహరం మూలలు
స్టిక్కీ మిక్స్ కారణంగా హార్డ్ డెమోల్డింగ్
అధిక కంపనం అంచు పెళుసుదనానికి కారణమవుతుంది
సరికాని క్యూరింగ్ లేదా చాలా వేగంగా ఎండబెట్టడం
పరిష్కారాలు:
దెబ్బతిన్న కుహరం ఇన్సర్ట్లను రిపేర్ చేయండి లేదా భర్తీ చేయండి
అన్ని ఉపరితలాలకు సమానంగా విడుదల నూనెను వర్తించండి
ఓవర్ కాంపాక్షన్ను నివారించడానికి కంపనాన్ని సమతుల్యం చేయండి
క్యూరింగ్ పరిస్థితులను స్థిరంగా మరియు నీడతో ఉంచండి
మైక్రో-టియర్స్ మరియు గ్రే డిస్కలరేషన్ బ్లాక్ సర్ఫేస్లపై కనిపించవచ్చు, ప్రత్యేకించి ప్రీమియం ఉత్పత్తులపై ప్రభావం చూపుతుంది.
సంభావ్య కారణాలు:
డీమోల్డింగ్ సమయంలో కాంక్రీటు మరియు అచ్చు ఉపరితలం మధ్య సంశ్లేషణ, దీనిని "టాంపర్షూ సంశ్లేషణ" అంటారు.
తెలుపు సిమెంటుతో చేసిన బ్లాకులపై "బ్లూమ్" ఏర్పడటం
పరిష్కారాలు:
డీమోల్డింగ్ టైమింగ్ మరియు రిలీజ్ ఏజెంట్ అప్లికేషన్ను ఆప్టిమైజ్ చేయండి
వైట్ సిమెంట్ ఉత్పత్తుల కోసం, క్యూరింగ్ పరిస్థితులను జాగ్రత్తగా నియంత్రించండి మరియు బ్లూమ్ ఏర్పడకుండా నిరోధించడానికి ఏజెంట్ ఎంపికను విడుదల చేయండి
అస్థిరమైన బ్లాక్ కొలతలు అచ్చు స్థిరత్వం లేదా యంత్రం అమరికతో సమస్యను సూచిస్తాయి.
సంభావ్య కారణాలు:
దీర్ఘకాలిక వైబ్రేషన్ అలసట నుండి అచ్చు ఫ్రేమ్ వైకల్పము
వదులుగా ఉండే బోల్ట్లు లేదా తప్పుగా అమర్చబడిన కుహరం ఇన్సర్ట్లు
మెషిన్ వైబ్రేషన్ అసమతుల్యత
అసమాన ఆహారం లేదా అస్థిరమైన మిశ్రమం
పరిష్కారాలు:
సరైన అమరికను నిర్ధారించడానికి టార్క్ రెంచ్ ఉపయోగించి అన్ని బోల్ట్లను బిగించండి
అమరిక పిన్లను తనిఖీ చేయండి మరియు ధరించే వాటిని భర్తీ చేయండి
బ్యాలెన్స్ కోసం వైబ్రేషన్ మోటార్లను సర్దుబాటు చేయండి
దాణాను ప్రామాణీకరించండి మరియు స్థిరత్వాన్ని కలపండి

సరైన అచ్చు రూపకల్పన మరియు మెటీరియల్ ఎంపిక ద్వారా అనేక డీమోల్డింగ్ సమస్యలను నివారించవచ్చు:
డ్రాఫ్ట్ యాంగిల్: క్లీన్ డెమోల్డింగ్ కోసం కుహరం గోడలపై సరైన టేపర్ అవసరం. అది లేకుండా, విడుదల ఏజెంట్ నాణ్యతతో సంబంధం లేకుండా బ్లాక్లు అంటుకుంటాయి.
మూల వ్యాసార్థం: పదునైన 90-డిగ్రీల మూలలు పగుళ్లు ఏర్పడే ఒత్తిడి పాయింట్లు. UNIK డిజైన్లు అంచు నష్టాన్ని తగ్గించడానికి 3-5mm రేడియస్డ్ మూలలను కలిగి ఉంటాయి.
ఉపరితల ముగింపు: పాలిష్ చేసిన కుహరం ఉపరితలం (Ra 1.6) ఘర్షణను తగ్గిస్తుంది మరియు డీమోల్డింగ్ పనితీరును 30% వరకు మెరుగుపరుస్తుంది.
హీట్ ట్రీట్మెంట్: సరైన కార్బరైజింగ్ HRC58-62 ఉపరితల కాఠిన్యాన్ని సాధిస్తుంది, అయితే కోర్ టఫ్నెస్ను కొనసాగిస్తుంది, అతుక్కోవడానికి దారితీసే దుస్తులను తగ్గిస్తుంది.
స్టీల్ గ్రేడ్: 42CrMo లేదా టూల్-గ్రేడ్ స్టీల్స్ వంటి అధిక-గ్రేడ్ మెటీరియల్లను ఉపయోగించడం వలన అచ్చు 80,000–100,000 సైకిళ్లలో దాని ఆకారాన్ని మరియు ఉపరితల నాణ్యతను నిర్వహిస్తుందని నిర్ధారిస్తుంది.
చాలా డీమోల్డింగ్ సమస్యలు ఊహించదగినవి మరియు నివారించదగినవి. మూల కారణాన్ని క్రమపద్ధతిలో గుర్తించడం ద్వారా-మిక్స్ డిజైన్, వైబ్రేషన్ సెట్టింగ్లు, విడుదల ఏజెంట్ అప్లికేషన్ లేదా అచ్చు పరిస్థితి-మీరు వ్యర్థాలు మరియు పనికిరాని సమయాన్ని తగ్గించే లక్ష్య పరిష్కారాలను అమలు చేయవచ్చు.
చక్కగా నిర్వహించబడే అచ్చు 80,000–100,000 చక్రాల వరకు ఉంటుంది, అయితే ఖచ్చితమైన బ్లాక్ ఉపరితల నాణ్యతను కొనసాగిస్తుంది మరియు అధిక-వేగవంతమైన ఆటోమేటిక్ లైన్లలో సజావుగా పనిచేస్తుంది. సరైన ట్రబుల్షూటింగ్ మరియు హై-ప్రెసిషన్ మోల్డ్ ఇంజినీరింగ్తో, మీరు తక్కువ డిఫెక్ట్ రేట్లు మరియు కనిష్ట అంతరాయంతో మీ ప్రొడక్షన్ లైన్ను సమర్థవంతంగా అమలు చేయగలరు.